QA/QC
Nadzór nad realizacją dostaw w Nuclear Supply Chain - od produkcji do instalacji
Kwalifikacja dostawcy to dopiero początek. Zobacz, jak w Nuclear Supply Chain wygląda nadzór nad realizacją od produkcji i kontroli jakości po odbiór, transport i instalację.
•
13 minut czytania

Pozytywny audyt dostawcy i wpisanie organizacji na listę zatwierdzonych dostawców nie oznaczają zakończenia nadzoru. W praktyce jest to dopiero początek współpracy.
Kwalifikacja dostawcy potwierdza, że organizacja posiada odpowiedni system zarządzania, kompetencje oraz potencjał do realizacji dostaw zgodnie z wymaganiami klienta. Jednak wraz z otrzymaniem konkretnego zamówienia perspektywa nadzoru ulega zmianie.
Pytanie „Czy ta organizacja jest zdolna do realizacji takich dostaw?” ustępuje miejsca znacznie bardziej praktycznemu pytaniu „Czy ten konkretny produkt jest wytwarzany zgodnie z wymaganiami technicznymi, jakościowymi i kontraktowymi?”
W Nuclear Supply Chain odpowiedź na to pytanie nie może opierać się wyłącznie na kontroli gotowego wyrobu. W wielu przypadkach konieczne jest potwierdzenie zgodności już w trakcie realizacji zamówienia.
Klient może oczekiwać wglądu m.in. w pochodzenie materiałów, przebieg procesu produkcyjnego, kwalifikacje personelu, wyniki badań i kontroli, sposób postępowania z niezgodnościami, dokumentację jakościową, metody pakowania i zabezpieczenia wyrobu, a w określonych projektach również nadzorować instalację lub uruchomienie produktu na obiekcie.
Supply Oversight to zaplanowany i proporcjonalny do ryzyka nadzór nad realizacją dostawy, którego celem jest uzyskanie odpowiedniego poziomu pewności, że zamówienie jest realizowane zgodnie z mającymi zastosowanie wymaganiami technicznymi, jakościowymi, kontraktowymi oraz wymaganiami dotyczącymi bezpieczeństwa jądrowego.
Czym jest Supply Oversight?
Supply Oversight to zaplanowany i proporcjonalny do ryzyka nadzór nad realizacją dostawy, którego celem jest zapewnienie klientowi odpowiedniego poziomu pewności, że zamówienie jest wykonywane zgodnie z wymaganiami technicznymi, jakościowymi, kontraktowymi oraz tam, gdzie ma to zastosowanie, wymaganiami bezpieczeństwa jądrowego.
W praktyce oznacza to, że klient nie czeka z oceną jakości do momentu odbioru gotowego wyrobu. Zamiast tego na bieżąco weryfikuje wybrane etapy realizacji zamówienia, gromadząc obiektywne dowody potwierdzające zgodność z wymaganiami.
W praktyce można spotkać różne określenia działań związanych z nadzorem u źródła, takie jak Source Inspection, Source Surveillance czy Source Verification. Nie należy jednak zakładać, że terminy te zawsze oznaczają dokładnie ten sam zakres działań. Ich znaczenie i odpowiedzialności powinny wynikać z wymagań projektu, kontraktu, procedur organizacji oraz mających zastosowanie standardów. Niezależnie od stosowanego nazewnictwa, idea pozostaje taka sama:
Klient nie opiera swojej pewności wyłącznie na końcowej deklaracji dostawcy, lecz pozyskuje obiektywne dowody zgodności już podczas realizacji zamówienia.
W praktyce taki nadzór koncentruje się na dwóch uzupełniających się obszarach.
Zdolność do realizacji zamówienia (Capability)
Nawet po zakwalifikowaniu dostawcy podczas realizacji kontraktu może być konieczne potwierdzanie, że organizacja nadal posiada zasoby, kompetencje i procesy niezbędne do wykonania konkretnego zamówienia. W zależności od charakteru projektu oceniane mogą być między innymi:
kompetencje i kwalifikacje personelu,
dostępność odpowiednich urządzeń oraz infrastruktury,
zdolności technologiczne i produkcyjne,
kwalifikowanie procesów specjalnych,
organizacja nadzoru nad poddostawcami,
skuteczność systemu zarządzania jakością.
Zgodność z wymaganiami (Compliance)
Drugi obszar koncentruje się już nie na organizacji jako całości, lecz na konkretnej dostawie. Kluczowe pytanie to, czy produkt powstaje zgodnie z wymaganiami określonymi w dokumentacji technicznej, planie jakości oraz zapisach kontraktowych? Taki nadzór może obejmować między innymi:
identyfikowalność i zgodność materiałów,
przebieg procesu produkcyjnego,
wyniki kontroli, badań i testów,
dokumentację oraz zapisy jakościowe,
sposób postępowania z niezgodnościami,
zarządzanie konfiguracją wyrobu,
końcowy odbiór oraz zwolnienie produktu do wysyłki.
Takie rozróżnienie ma istotne znaczenie w Nuclear Supply Chain, bowiem organizacja może dysponować doświadczonym personelem, nowoczesnym parkiem maszynowym i dojrzałym systemem zarządzania jakością, a mimo to popełnić błąd podczas realizacji pojedynczego zamówienia. Ponadto nawet poprawnie wykonana dostawa nie oznacza automatycznie, że dostawca posiada trwałą zdolność do realizacji kolejnych projektów o podobnym poziomie wymagań.
Dlatego kwalifikacja dostawcy (Supplier Qualification) i nadzór nad realizacją dostawy (Supply Oversight) wzajemnie się uzupełniają, ale nigdy się nie zastępują. Pierwsza potwierdza zdolność organizacji do realizacji zamówień, druga dostarcza dowodów, że konkretna dostawa została wykonana zgodnie z wymaganiami.
Nadzór nie zaczyna się podczas odbioru końcowego
Jedną z cech Supply Oversight jest to, że nadzór nie rozpoczyna się dopiero w momencie odbioru gotowego wyrobu. W wielu projektach pierwsze działania nadzorcze są planowane jeszcze przed rozpoczęciem produkcji. Dzięki temu klient może potwierdzić zgodność z wymaganiami na kolejnych etapach realizacji zamówienia, zamiast próbować wykryć wszystkie problemy dopiero podczas odbioru końcowego. W zależności od rodzaju dostawy nadzór może obejmować cały cykl realizacji jak przedstawiono poniżej na grafice.
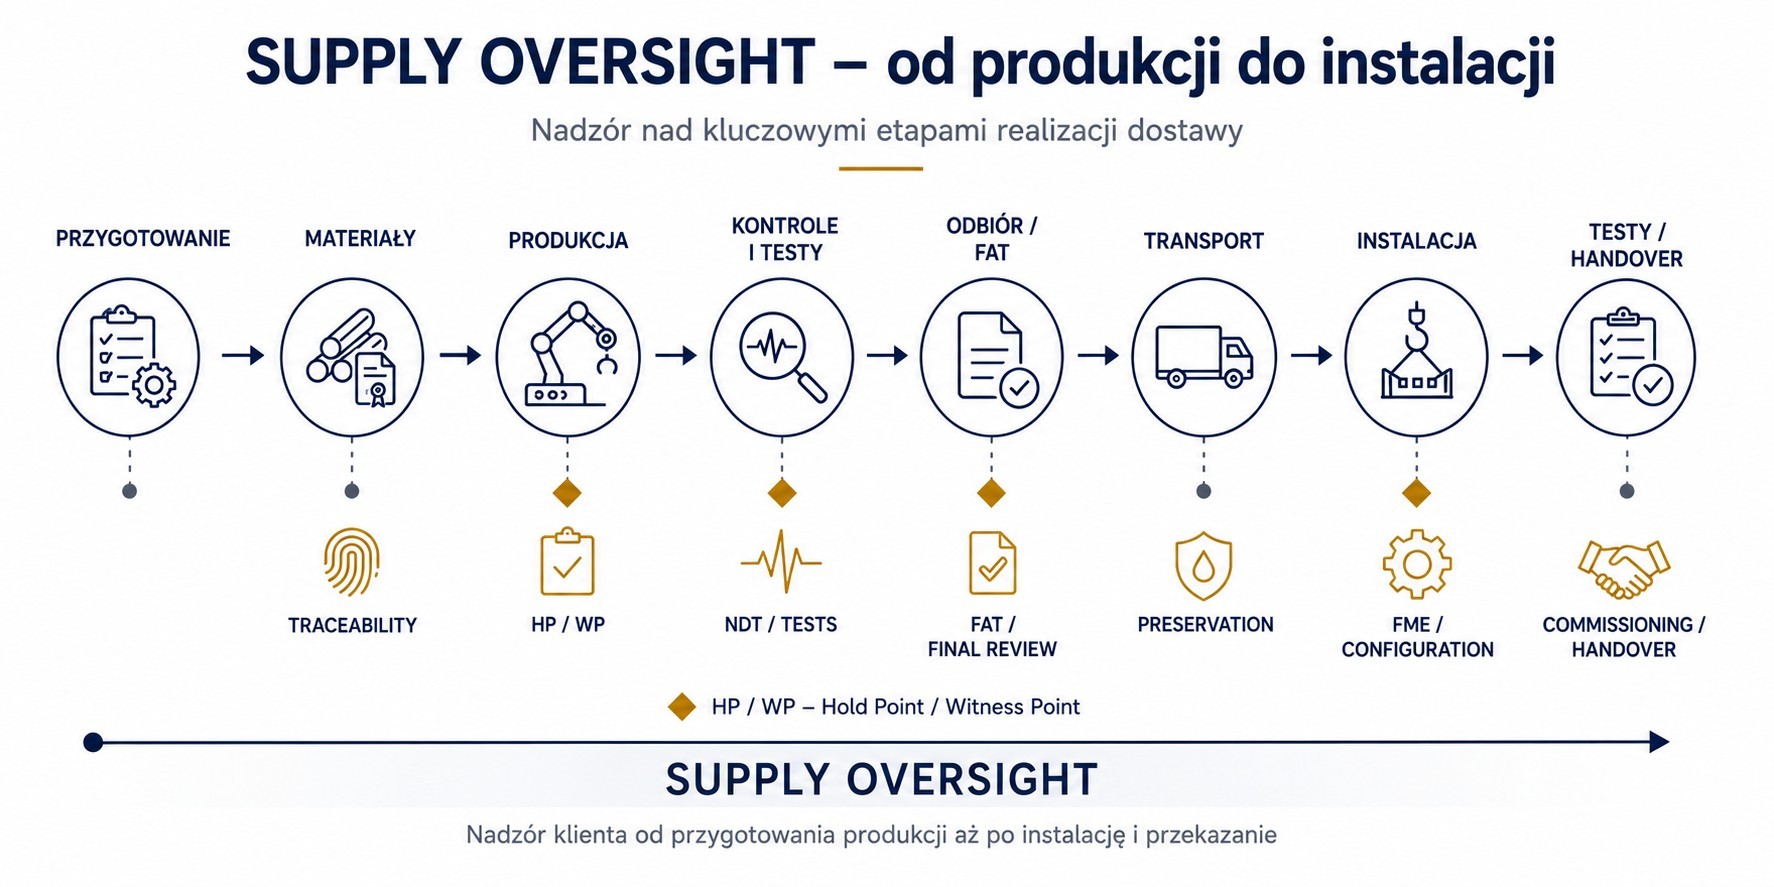
Rys. 1. Nadzór nad realizacją dostawy (Supply Oversight) – kluczowe etapy od przygotowania produkcji do instalacji i przekazania.
Oczywiście nie każdy kontrakt będzie wymagał objęcia nadzorem wszystkich tych etapów. Zakres działań powinien być dostosowany do charakteru dostawy, wymagań kontraktowych oraz poziomu ryzyka związanego z danym wyrobem lub usługą. To właśnie w praktyce oznacza stosowanie zasady Graded Approach. Im większy wpływ danego elementu na bezpieczeństwo, jakość lub powodzenie projektu, tym bardziej rozbudowany i szczegółowy powinien być zakres nadzoru.
Graded Approach - nadzór proporcjonalny do ryzyka
Jedną z podstawowych zasad stosowanych w Nuclear Supply Chain jest Graded Approach, czyli dostosowanie zakresu i intensywności nadzoru do poziomu ryzyka związanego z daną dostawą.
Takie podejście ma zarówno uzasadnienie techniczne, jak i organizacyjne. Nadzór nad dostawcą angażuje specjalistów, inspektorów oraz inżynierów, często wymaga wizyt w zakładach produkcyjnych, przeglądów dokumentacji, obserwacji procesów oraz koordynacji działań pomiędzy wieloma organizacjami. Z tego względu stosowanie identycznego modelu nadzoru wobec każdej dostawy byłoby nie tylko nieefektywne, ale również nieuzasadnione z punktu widzenia zarządzania ryzykiem.
Zakres nadzoru powinien być dobierany indywidualnie z uwzględnieniem wielu czynników, takich jak:
znaczenie produktu dla bezpieczeństwa,
potencjalne skutki jego awarii lub niezgodności,
złożoność technologii wytwarzania,
występowanie procesów specjalnych,
możliwość wykrycia niezgodności na późniejszych etapach projektu,
doświadczenie i dotychczasowe wyniki dostawcy,
dojrzałość systemu zarządzania jakością,
zakres wykorzystania poddostawców,
historia niezgodności i działań korygujących,
wymagania kontraktowe oraz regulacyjne.
Graded Approach nie powinno być utożsamiane z prostym przypisaniem poziomu nadzoru wyłącznie na podstawie klasy bezpieczeństwa. Wyższa klasyfikacja może oczywiście uzasadniać większy rygor, ale sama w sobie nie określa kompletnego modelu nadzoru.
Dwa komponenty należące do tej samej klasy bezpieczeństwa mogą wymagać odmiennego modelu nadzoru. Decydują o tym między innymi zastosowana technologia, poziom złożoności procesu produkcyjnego, doświadczenie producenta, udział poddostawców czy możliwość przeprowadzenia skutecznej inspekcji na późniejszych etapach realizacji projektu.To właśnie połączenie wszystkich tych czynników pozwala dobrać zakres działań nadzorczych w sposób proporcjonalny do rzeczywistego ryzyka, a nie wyłącznie do formalnej klasyfikacji wyrobu. Graded Approach jest również jednym z kluczowych mechanizmów ISO 19443, obok Nuclear Safety Culture i identyfikacji produktów oraz działań ITNS. [Poznaj wymagania ISO 19443 →]
ITP jako mapa nadzoru nad realizacją dostawy
Jednym z najważniejszych dokumentów wykorzystywanych podczas planowania i prowadzenia Supply Oversight jest Inspection and Test Plan (ITP). To właśnie ITP porządkuje cały proces nadzoru, wskazując kiedy, co i przez kogo powinno zostać zweryfikowane w trakcie realizacji zamówienia. Dzięki temu wszystkie strony projektu wiedzą, na których etapach wymagane są kontrole, badania, przeglądy dokumentacji czy udział przedstawicieli klienta. Szczegółowo omówiliśmy budowę oraz zastosowanie ITP w osobnym artykule Bazy Wiedzy NSCR. W kontekście Supply Oversight warto jednak zapamiętać jedną zasadę:
ITP wyznacza punkty, w których potwierdzana jest zgodność wyrobu z wymaganiami, oraz określa, kiedy i w jaki sposób w proces nadzoru angażują się dostawca, główny wykonawca, klient lub niezależna organizacja inspekcyjna.
To właśnie w ITP definiowane są między innymi Hold Points, Witness Points, Review Points oraz inne działania nadzorcze wymagane na poszczególnych etapach realizacji dostawy.
Hold Point - proces nie może być kontynuowany bez zwolnienia
Hold Point (HP) jest jednym z najbardziej restrykcyjnych punktów kontroli definiowanych w Inspection and Test Plan (ITP). Po osiągnięciu Hold Point dalsza realizacja procesu nie może być kontynuowana do czasu spełnienia określonych wymagań oraz formalnego zwolnienia punktu zgodnie z zapisami ITP i warunkami kontraktu. Najczęściej Hold Point wyznacza moment, po którym przeprowadzenie skutecznej weryfikacji byłoby utrudnione lub wręcz niemożliwe. Dobrym przykładem jest zamknięcie komponentu, po którym dostęp do określonych powierzchni, spoin czy elementów konstrukcyjnych zostaje trwale ograniczony. Przed zwolnieniem Hold Point klient może wymagać potwierdzenia między innymi:
czystości komponentu,
jakości wykonanych spoin,
wyników badań nieniszczących (NDT),
zgodności wymiarowej,
prawidłowości montażu,
kompletności wymaganej dokumentacji i zapisów jakościowych.
Dopiero po spełnieniu warunków określonych dla danego Hold Point i jego formalnym zwolnieniu przez uprawnioną stronę proces może być kontynuowany.
Hold Point chroni przede wszystkim te etapy procesu, na których późniejsze wykrycie lub usunięcie niezgodności byłoby bardzo trudne, kosztowne albo niemożliwe.
Witness Point - klient ma prawo uczestniczyć w kontroli
Nieco inaczej działa Witness Point (WP). W tym przypadku dostawca, z odpowiednim wyprzedzeniem określonym w kontrakcie lub ITP, powiadamia uprawnioną stronę o planowanej kontroli, próbie lub operacji technologicznej. Klient może wziąć udział w tym działaniu, obserwować jego przebieg oraz zweryfikować zgodność procesu i uzyskanych wyników. Jeżeli jednak został prawidłowo powiadomiony i zdecyduje się nie uczestniczyć w danym etapie, dostawca może kontynuować realizację procesu zgodnie z zapisami kontraktu oraz ITP. Najprościej można ująć różnicę w następujący sposób:
Hold Point - proces nie może być kontynuowany bez formalnego zwolnienia punktu.
Witness Point - uprawniona strona ma możliwość uczestniczenia w kontroli, jednak jej obecność nie jest warunkiem kontynuowania procesu.
W praktyce można spotkać również inne rodzaje punktów nadzorczych, takie jak Review Points, Surveillance Points czy Monitoring Points. Ich nazwy oraz zakres odpowiedzialności mogą różnić się w zależności od organizacji, wymagań klienta lub standardów stosowanych w danym projekcie. Dlatego podczas planowania i realizacji nadzoru zawsze należy opierać się na definicjach zawartych w dokumentacji kontraktowej oraz zatwierdzonym Inspection and Test Plan (ITP).
Co sprawdza inspektor podczas produkcji?
Osoby, które po raz pierwszy spotykają się z pojęciem Source Inspection, często wyobrażają sobie inspektora stojącego przy maszynie i sprawdzającego gotowy wyrób. W rzeczywistości jest to tylko niewielka część jego pracy.
W łańcuchu dostaw energetyki jądrowej pytanie brzmi „Czy cały proces prowadzący do jego powstania przebiegał zgodnie z wymaganiami?”. To właśnie dlatego inspektor przez znaczną część czasu analizuje dokumentację, obserwuje procesy produkcyjne, weryfikuje zapisy jakościowe i rozmawia z personelem odpowiedzialnym za realizację zamówienia.
Dokumentacja
Każda dostawa rozpoczyna się od dokumentacji. Jeszcze zanim zostanie uruchomiona produkcja, inspektor może sprawdzić, czy organizacja korzysta z właściwych rysunków technicznych, specyfikacji, procedur produkcyjnych, instrukcji roboczych, planów badań oraz zatwierdzonego Inspection and Test Plan (ITP). Szczególne znaczenie ma potwierdzenie, że wykorzystywana jest aktualna, zatwierdzona wersja dokumentacji. Nawet najlepiej wykonany komponent nie będzie spełniał wymagań, jeśli został wyprodukowany na podstawie nieaktualnej rewizji rysunku lub specyfikacji. W sektorze jądrowym zgodność oznacza więc nie tylko wykonanie wyrobu zgodnie z dokumentacją, ale również pewność, że była to właściwa dokumentacja.
Materiały i identyfikowalność
Kolejnym obszarem nadzoru są materiały wykorzystane do produkcji. Inspektor może potwierdzać zgodność gatunku materiału, jego oznakowanie, numery wytopów lub partii, dokumenty materiałowe, sposób identyfikacji materiałów dodatkowych oraz warunki ich przechowywania. Najważniejszym celem tych działań jest zachowanie traceability, czyli identyfikowalności. W praktyce oznacza to możliwość prześledzenia historii gotowego komponentu od wyrobu końcowego, przez zapisy produkcyjne, aż do konkretnej partii materiału oraz dokumentów potwierdzających jego zgodność. W przypadku komponentów o znaczeniu dla bezpieczeństwa taka możliwość odtworzenia historii wyrobu stanowi jeden z fundamentów systemu zapewnienia jakości.
Procesy specjalne
Szczególną uwagę poświęca się procesom specjalnym, czyli takim, których jakości nie można w pełni potwierdzić wyłącznie poprzez późniejszą kontrolę gotowego produktu. Do tej grupy mogą należeć m.in. spawanie, obróbka cieplna, określone procesy nakładania powłok oraz inne procesy, których wyniku nie można w pełni zweryfikować poprzez późniejszą kontrolę lub badanie produktu. W takich przypadkach kluczowe staje się potwierdzenie, że proces przebiega zgodnie z kwalifikowaną procedurą, jest wykonywany przez odpowiednio wykwalifikowany personel, z wykorzystaniem właściwego wyposażenia oraz pod kontrolą określonych parametrów. Równie ważne są zapisy potwierdzające przebieg procesu. To właśnie dlatego w przypadku procesów specjalnych sposób wykonania pracy jest często równie istotny jak wynik końcowej kontroli wyrobu.
Badania i testy
W zależności od charakteru dostawy inspektor może uczestniczyć w badaniach lub przeglądać ich wyniki. Mogą to być badania nieniszczące (NDT), próby ciśnieniowe, testy szczelności, pomiary wymiarowe, próby funkcjonalne czy testy wydajnościowe. Jednak samo potwierdzenie, że test został wykonany, nie jest wystarczające. Znacznie ważniejsze jest ustalenie, czy został przeprowadzony we właściwy sposób. Inspektor weryfikuje więc, kto wykonywał badanie, według jakiej procedury, z wykorzystaniem jakiego wyposażenia oraz czy urządzenia pomiarowe posiadały wymagany status wzorcowania lub kalibracji. Równie istotne są kryteria akceptacji, uzyskane wyniki oraz kompletność zapisów potwierdzających wykonanie badania. To przejście od samego wykonania czynności do udokumentowania obiektywnych dowodów zgodności jest jedną z podstawowych zasad funkcjonowania systemów zapewnienia jakości w sektorze jądrowym.
Niezgodności
W trakcie produkcji mogą pojawić się niezgodności i nie musi to oznaczać, że organizacja działa niewłaściwie. Żaden system jakości nie gwarantuje całkowitego wyeliminowania błędów. O jego dojrzałości świadczy przede wszystkim sposób reagowania na pojawiające się problemy.
Dlatego inspektor zwraca uwagę na to, czy niezgodność została formalnie zidentyfikowana, właściwie oznaczona i odseparowana od wyrobów zgodnych. Sprawdza również, kto dokonał jej oceny, jaka decyzja została podjęta, czy wymagane odstępstwa uzyskały odpowiednie zatwierdzenia, w jaki sposób przeprowadzono naprawę lub działania korygujące oraz czy wykonano ponowną ocenę zgodności przed zamknięciem sprawy.
W praktyce organizacja, która potrafi szybko identyfikować problemy, właściwie je dokumentować i skutecznie nimi zarządzać, często budzi większe zaufanie niż organizacja deklarująca, że „u nas niezgodności się nie zdarzają”. W kulturze bezpieczeństwa jądrowego brak zgłaszanych problemów nie zawsze jest oznaką doskonałości, może również świadczyć o tym, że problemy nie są identyfikowane lub nie są odpowiednio raportowane.
Więcej o zarządzaniu niezgodnościami opisujemy w artykule NCR i CAPA - jak zarządzać niezgodnościami w Nuclear Supply Chain?
Odbiór końcowy i dokumentacja jakościowa
Po zakończeniu procesu produkcyjnego następuje etap potwierdzenia, że wyrób spełnia wszystkie wymagania i może zostać przekazany do kolejnego etapu realizacji projektu lub przygotowany do wysyłki. W zależności od charakteru dostawy końcowy odbiór może obejmować Final Inspection, a w przypadku bardziej złożonych urządzeń lub systemów również Factory Acceptance Test (FAT).
Warto podkreślić, że FAT nie jest obowiązkowym elementem każdej dostawy. Zakres oraz forma końcowego odbioru wynikają przede wszystkim z wymagań kontraktowych, specyfikacji technicznej oraz zapisów Inspection and Test Plan (ITP). Jeżeli przewidziano przeprowadzenie Factory Acceptance Test, jego celem jest potwierdzenie, że urządzenie lub system działa zgodnie z wymaganiami jeszcze przed opuszczeniem zakładu produkcyjnego. W zależności od rodzaju wyrobu FAT może obejmować próby funkcjonalne, testy działania, pomiary, próbny montaż, weryfikację konfiguracji, kontrolę oznakowania czy sprawdzenie kompletności dostawy.
Jednak odbiór końcowy to nie tylko ocena samego wyrobu. Równie istotnym elementem jest przegląd dokumentacji powstałej na wszystkich etapach realizacji zamówienia. To właśnie ona stanowi obiektywny dowód, że produkt został wykonany zgodnie z wymaganiami technicznymi i jakościowymi. W zależności od projektu oraz wymagań klienta taki komplet dokumentów może występować pod różnymi nazwami. Nazewnictwo ma jednak znaczenie drugorzędne. Najważniejsze jest to, aby dokumentacja umożliwiała potwierdzenie zgodności wyrobu z wymaganiami oraz odtworzenie historii jego wykonania od wykorzystanych materiałów, przez przebieg procesów produkcyjnych i wyniki badań, aż po końcowe zwolnienie produktu do wysyłki.
Produkt jest zgodny. Czy można go już wysłać?
Niekoniecznie. Można prawidłowo wyprodukować komponent, przeprowadzić wszystkie wymagane badania, zamknąć niezgodności, uzyskać pozytywny wynik odbioru końcowego, a mimo to doprowadzić do uszkodzenia wyrobu jeszcze przed jego dostarczeniem do klienta. Dlatego Supply Oversight nie kończy się wraz z zakończeniem produkcji. W wielu projektach obejmuje również przygotowanie wyrobu do magazynowania, transportu i przekazania odbiorcy.
Na tym etapie inspektor może zweryfikować między innymi, czy produkt został właściwie zabezpieczony przed korozją, zanieczyszczeniem oraz uszkodzeniami mechanicznymi. Sprawdzeniu podlega sposób ochrony powierzchni i zabezpieczenia otworów technologicznych, kompletność oznakowania, metoda pakowania oraz przygotowanie ładunku do transportu. W zależności od rodzaju wyrobu oceniane mogą być również warunki magazynowania, sposób podnoszenia i mocowania komponentów oraz zgodność z wymaganiami określonymi przez producenta lub klienta. Znaczenie tych działań jest często większe, niż mogłoby się wydawać. W przypadku wielu komponentów niewłaściwe magazynowanie, nieodpowiednie zabezpieczenie przed wilgocią lub uszkodzenie podczas transportu mogą spowodować utratę zgodności produktu, mimo że cały proces produkcyjny został przeprowadzony prawidłowo.
Brama fabryki nie zawsze kończy nadzór
Dla wielu produktów moment opuszczenia zakładu produkcyjnego nie oznacza zakończenia działań nadzorczych. W niektórych projektach nadzór jest kontynuowany również podczas dostawy, magazynowania oraz instalacji na obiekcie. Powód jest prosty. Komponent, który opuścił fabrykę jako w pełni zgodny z wymaganiami, może utracić tę zgodność jeszcze przed rozpoczęciem eksploatacji. Do uszkodzeń może dojść podczas rozładunku lub transportu wewnętrznego, niewłaściwego magazynowania, błędnej identyfikacji, montażu w nieodpowiednim miejscu albo wykonania prac niezgodnie z zatwierdzoną dokumentacją. Ryzyko mogą również stwarzać nieautoryzowane modyfikacje wprowadzane już na placu budowy.
Dlatego w zależności od wymagań projektu nadzór może zostać rozszerzony również na etap instalacji. Obejmuje on wówczas ocenę stanu komponentu po transporcie, weryfikację dokumentacji montażowej, kwalifikacji personelu, sposobu identyfikacji wyrobu oraz zgodności prowadzonych prac z zatwierdzonymi procedurami. W przypadku prac wykonywanych na obiekcie przedmiotem nadzoru mogą być również spawanie, badania nieniszczące, pomiary, zarządzanie zmianami projektowymi, obsługa niezgodności oraz kompletność dokumentacji powykonawczej. Na tym etapie szczególnego znaczenia nabiera również Configuration Management. Celem nie jest już wyłącznie potwierdzenie, że urządzenie zostało zamontowane, lecz że zamontowano właściwy komponent, we właściwej konfiguracji i rewizji, we właściwym miejscu oraz zgodnie z zatwierdzoną dokumentacją projektową.
W projektach jądrowych dużą wagę przykłada się do identyfikowalności, kontroli zmian oraz spójności dokumentacji z rzeczywistym stanem instalacji. Nawet niewielka, nieudokumentowana zmiana może w przyszłości utrudnić utrzymanie ruchu, modernizację lub analizę bezpieczeństwa obiektu.
Foreign Material Exclusion (FME)
Jednym z charakterystycznych elementów nadzoru podczas produkcji, montażu oraz prac serwisowych jest weryfikacja zasad Foreign Material Exclusion (FME), czyli programu zapobiegania przedostawaniu się ciał obcych do komponentów i systemów.
Na pierwszy rzut oka zagrożenie może wydawać się błahe. Pozostawiona nakrętka, fragment elektrody, kawałek drutu, opiłki metalu, element opakowania, narzędzie czy nawet zwykła szmatka nie wyglądają na potencjalne źródło poważnych problemów. Jednak po uruchomieniu instalacji każdy z tych przedmiotów może zostać przemieszczony przez medium robocze, zablokować przepływ, uszkodzić pompę lub zawór, a w skrajnych przypadkach doprowadzić do awarii systemu.
Dlatego tam, gdzie charakter produktu, systemu lub wykonywanych prac stwarza takie ryzyko, stosuje się wymagania i programy Foreign Material Exclusion (FME), których celem jest zapobieganie przedostawaniu się ciał obcych do komponentów i systemów. Inspektor może wówczas weryfikować, czy otwarte przewody i urządzenia są odpowiednio zabezpieczone, dostęp do stref objętych wymaganiami FME jest kontrolowany, narzędzia oraz materiały są ewidencjonowane, a przed zamknięciem komponentu przeprowadzono wymaganą kontrolę czystości i inspekcję wnętrza.
Choć wiele z tych działań przypomina standardowe zasady utrzymania porządku, ich znaczenie jest znacznie większe. FME nie jest programem sprzątania, lecz elementem systemu zapewnienia jakości, którego celem jest ochrona integralności komponentów i instalacji przed skutkami pozostawienia ciał obcych. W praktyce jest to również jeden z przykładów, jak w sektorze jądrowym pozornie niewielkie ryzyko może zostać potraktowane z pełną powagą, jeżeli mogłoby wpłynąć na niezawodność lub bezpieczeństwo pracy całego systemu.
Odpowiedzialność za jakość wyrobu
Realizacja dostawy dla sektora jądrowego rzadko ogranicza się do relacji pomiędzy jednym dostawcą a jednym odbiorcą. W większości projektów w proces zaangażowanych jest kilka organizacji, z których każda pełni odmienną rolę i ponosi określony zakres odpowiedzialności. Typowy łańcuch może obejmować podwykonawcę, głównego wykonawcę (EPC lub dostawcę systemu) oraz klienta lub organizację działającą w jego imieniu.
Podwykonawca odpowiada za wykonanie powierzonych prac zgodnie z wymaganiami technicznymi i jakościowymi. Prowadzi wymagane kontrole, tworzy zapisy jakościowe oraz zgłasza gotowość do realizacji punktów określonych w Inspection and Test Plan (ITP). Główny wykonawca koordynuje pracę swoich dostawców, prowadzi wymagany nadzór oraz odpowiada za realizację powierzonego mu zakresu zgodnie z wymaganiami kontraktu. Z kolei klient lub jego uprawniony przedstawiciel prowadzi działania nadzorcze, uczestniczy w wybranych punktach kontroli i gromadzi niezależne dowody potwierdzające zgodność realizowanej dostawy z wymaganiami. W tym miejscu warto pamiętać o jednej zasadzie: UDZIAŁ KLIENTA W DZIAŁANIACH NADZORCZYCH NIE PRZENOSI ODPOWIEDZIALNOŚCI ZA JAKOŚĆ PRODUKTU Z WYKONAWCY NA KLIENTA.
Obecność przedstawiciela klienta podczas Witness Point, zwolnienie Hold Point czy udział w odbiorze końcowym nie oznaczają, że klient przejmuje odpowiedzialność za jakość wykonania produktu. Odpowiedzialność za zgodność dostawy z wymaganiami niezmiennie spoczywa na organizacji, która ją realizuje. Podobnie pozytywny wynik audytu dostawcy, obecność inspektora podczas produkcji czy udział klienta w badaniach nie zastępują obowiązku utrzymywania skutecznego systemu zarządzania jakością przez wykonawcę.
Supply Oversight ma dostarczyć klientowi obiektywnych dowodów zgodności, a nie przejąć odpowiedzialność za zapewnienie jakości produktu.
W ASME NQA-1 wymagania dotyczące zakupów i nadzoru nad dostawcami są częścią szerszego systemu Nuclear Quality Assurance, obejmującego m.in. Procurement Document Control, Control of Purchased Items and Services, Inspection, Test Control, Nonconforming Items, Quality Assurance Records oraz Audits. [Poznaj wymagania ASME NQA-1 →]
Miejsce dla niezależnej organizacji inspekcyjnej
Nuclear Supply Chain ma charakter globalny. Komponent może zostać zaprojektowany w jednym kraju, wykonany w drugim, powstać z materiałów pochodzących z kilku różnych państw, a ostatecznie zostać zainstalowany tysiące kilometrów od miejsca produkcji.
W takich warunkach klient nie zawsze dysponuje własnymi specjalistami w każdej lokalizacji ani możliwością stałego nadzorowania wszystkich dostawców. Dlatego część działań nadzorczych może zostać powierzona niezależnej organizacji inspekcyjnej (Third Party Inspection – TPI) lub innemu kompetentnemu podmiotowi działającemu w imieniu klienta, głównego wykonawcy albo inwestora. Rolą takiej organizacji nie jest przejęcie odpowiedzialności za jakość produktu, lecz dostarczenie niezależnej oceny oraz obiektywnych dowodów potwierdzających zgodność realizowanej dostawy z wymaganiami kontraktowymi, technicznymi i jakościowymi.
Skuteczność takiego nadzoru zależy jednak przede wszystkim od kompetencji inspektora. Osoba prowadząca inspekcję musi rozumieć technologię wytwarzania, wymagania obowiązujących kodów i standardów oraz specyfikę kontrolowanego produktu. W zależności od zakresu dostawy mogą być potrzebne kompetencje związane z materiałoznawstwem, spawalnictwem, badaniami nieniszczącymi (NDT), procesami produkcyjnymi, urządzeniami ciśnieniowymi, systemami elektrycznymi i aparaturą kontrolno-pomiarową (I&C), a także analizą dokumentacji technicznej i jakościowej. Dobry inspektor powinien rozumieć, co sprawdza, dlaczego dany element ma znaczenie dla bezpieczeństwa lub jakości oraz jakie kryteria decydują o akceptacji lub odrzuceniu wyrobu. Dopiero takie połączenie wiedzy technicznej, doświadczenia i znajomości wymagań projektu pozwala prowadzić nadzór, który rzeczywiście wnosi wartość do procesu realizacji dostawy.
Supplier Qualification i Supply Oversight jako dwa uzupełniające się elementy zapewnienia jakości (QA)
Pojęcia Supplier Qualification i Supply Oversight są często używane obok siebie. Choć oba dotyczą nadzoru nad dostawcami, odpowiadają na zupełnie inne pytania i pełnią odmienne funkcje w procesie zapewnienia jakości.
Supplier Qualification koncentruje się na ocenie organizacji jako potencjalnego dostawcy. Jej celem jest potwierdzenie, że firma posiada odpowiedni system zarządzania, kompetencje, zasoby oraz procesy pozwalające realizować określony rodzaj dostaw zgodnie z wymaganiami klienta. Pytanie brzmi "Czy ta organizacja posiada zdolność do realizacji takich dostaw"? Po zakwalifikowaniu dostawcy rozpoczyna się jednak kolejny etap. Sam fakt pozytywnego audytu nie daje jeszcze pewności, że każde kolejne zamówienie zostanie wykonane bezbłędnie. Należy zadać sobie kolejne pytanie "czy to konkretne zamówienie jest wykonywane zgodnie z wymaganiami technicznymi, jakościowymi i kontraktowymi"?
Różnica może wydawać się subtelna, ale w praktyce ma fundamentalne znaczenie. Organizacja może posiadać dojrzały system zarządzania jakością, pozytywnie przejść proces kwalifikacji i znaleźć się na Approved Suppliers List (ASL), a mimo to popełnić błąd podczas realizacji pojedynczej dostawy. Z drugiej strony prawidłowo wykonane zamówienie nie stanowi jeszcze dowodu, że dostawca będzie w stanie utrzymać taki sam poziom jakości we wszystkich przyszłych projektach.
Dlatego Supplier Qualification i Supply Oversight nie konkurują ze sobą, lecz wzajemnie się uzupełniają. Pierwszy proces potwierdza zdolność organizacji do realizacji dostaw, drugi dostarcza obiektywnych dowodów, że konkretna dostawa została wykonana zgodnie z wymaganiami. Z tego powodu pozytywny audyt kwalifikacyjny, wpis na Approved Suppliers List (ASL) czy posiadanie certyfikowanego systemu zarządzania jakością nie eliminują potrzeby odpowiednio zaplanowanego nadzoru nad realizacją kontraktu. W Nuclear Supply Chain zaufanie buduje się nie tylko na podstawie oceny organizacji, ale również poprzez systematyczne potwierdzanie zgodności każdej dostawy.
Co z tego wynika dla polskiego dostawcy Nuclear Supply Chain?
Dla organizacji przygotowujących się do wejścia do łańcucha dostaw energetyki jądrowej jedną ze zmian jest sposób myślenia o jakości. Klient oczekuje nie tylko zgodnego wyrobu, ale również możliwości wykazania, w jaki sposób został on zaprojektowany, wyprodukowany, skontrolowany i zwolniony do dostawy. Oznacza to, że przedmiotem zainteresowania mogą być nie tylko gotowe komponenty, ale również dokumentacja techniczna, zapisy jakościowe, identyfikowalność materiałów, kwalifikacje personelu, przebieg procesów specjalnych, wyniki badań, sposób zarządzania niezgodnościami oraz nadzór nad poddostawcami.
Dlatego warto spojrzeć na własną organizację z perspektywy klienta lub inspektora prowadzącego Supply Oversight i zadać sobie kilka prostych, ale bardzo istotnych pytań. Czy potrafimy w każdej chwili wykazać identyfikowalność materiałów wykorzystanych do produkcji? Czy jesteśmy w stanie odtworzyć pełną historię wykonania konkretnego komponentu od przyjęcia materiału aż do zwolnienia produktu do wysyłki? Czy nasze procesy specjalne oraz personel posiadają wymagane kwalifikacje, a ich ważność jest odpowiednio nadzorowana? Czy jesteśmy przygotowani do pracy z Hold Points i Witness Points, a system zarządzania niezgodnościami zapewnia ich właściwą identyfikację, ocenę, zamknięcie i pełną dokumentację? Wreszcie, czy jesteśmy gotowi na obecność klienta lub niezależnego inspektora podczas realizacji zamówienia i czy końcowa dokumentacja jakościowa jest zarządzana z taką samą starannością jak sam produkt? Na większość z tych pytań nie odpowiada się podczas audytu kwalifikacyjnego. Odpowiedź pojawia się dopiero w trakcie realizacji rzeczywistego kontraktu.
To właśnie dlatego Supply Oversight - nadzór nad realizacją dostaw jest jednym z najlepszych sprawdzianów dojrzałości organizacji. Pokazuje nie tylko, czy firma potrafi wytworzyć zgodny produkt, ale również czy jest w stanie w sposób uporządkowany, przejrzysty i powtarzalny udowodnić, że cały proces jego realizacji przebiegał zgodnie z wymaganiami klienta. To sposób budowania zaufania do dostawcy poprzez obiektywne potwierdzanie jakości na każdym etapie realizacji zamówienia. Organizacje, które są do tego przygotowane, znacznie łatwiej odnajdują się w wymaganiach Nuclear Supply Chain.
Źródła
IAEA GSR Part 2 – Leadership and Management for Safety
IAEA NP-T-3.21 – Procurement Engineering and Supply Chain Guidelines in Support of Operation and Maintenance of Nuclear Facilities
ISO 19443:2018 – Quality management systems — Specific requirements for the application of ISO 9001:2015 by organizations in the supply chain of the nuclear energy sector supplying products and services important to nuclear safety (ITNS)
ASME NQA-1 – Quality Assurance Requirements for Nuclear Facility Applications
10 CFR Part 50, Appendix B – Quality Assurance Criteria for Nuclear Power Plants and Fuel Reprocessing Plants
ISO 10007 – Quality management — Guidelines for configuration management
IAEA – Training Course on Nuclear Supply Chain and Procurement Management, EVT2103902, Vienna, 18–22 July 2022 – S. Sabinov, Supplier Selection, Evaluation and Qualification (Before the Supply). Oversight during the Supply
IOGP Report 585 – Standardization of Procurement Quality Requirements
Dokumenty i normy, z którymi warto się zapoznać
Dokument | Dlaczego warto przeczytać? |
|---|---|
IAEA GSR Part 2 – Leadership and Management for Safety | Podstawowy kontekst odpowiedzialności organizacji za bezpieczeństwo, zarządzanie dostawcami i procesami realizowanymi przez organizacje zewnętrzne |
IAEA NP-T-3.21 – Procurement Engineering and Supply Chain Guidelines in Support of Operation and Maintenance of Nuclear Facilities | Praktyczne spojrzenie na procurement engineering, wymagania techniczne, kwalifikację dostawców i nadzór nad łańcuchem dostaw |
ISO 19443 – Quality management systems - Specific requirements for the application of ISO 9001 by organizations in the supply chain of the nuclear energy sector | Pokazuje, jak wymagania systemu zarządzania jakością są rozwijane dla organizacji funkcjonujących w nuclear supply chain |
ISO 10007 – Quality management - Guidelines for configuration management | Szczególnie przydatne do zrozumienia Configuration Management: jak utrzymać zgodność pomiędzy projektem, produktem, dokumentacją i zmianami |
IAEA Nuclear Contracting Toolkit | Dobre praktyczne uzupełnienie dla firm chcących zrozumieć kontraktowanie, procurement i zarządzanie relacjami pomiędzy Ownerem, głównym wykonawcą i dostawcami |
Informacja o opracowaniu
Artykuły publikowane w Bazie Wiedzy NSCR są przygotowywane przez ekspertów NSCR z wykorzystaniem narzędzi sztucznej inteligencji wspierających analizę, strukturę oraz redakcję treści. Każdy materiał jest weryfikowany pod względem merytorycznym i opiera się na obowiązujących normach, wytycznych oraz doświadczeniu praktycznym autorów. Jeżeli zauważysz nieścisłość lub masz uwagi do treści artykułu, zachęcam do kontaktu. Baza Wiedzy NSCR jest stale rozwijana i aktualizowana.
Powiązane artykuły
➡️ Kwalifikacja dostawcy w Nuclear Supply Chain - jak wygląda i jak się do niej przygotować?
➡️ Dlaczego wymagania dla Nuclear Supply Chain różnią się w zależności od kraju?
➡️ ITP w Nuclear Supply Chain, czyli jak działa Plan Kontroli i Badań?
📩 NEWSLETTER NSCR
Rozwijaj wiedzę o Nuclear Supply Chain
Dołącz do społeczności NSCR i raz w tygodniu otrzymuj praktyczne materiały dla firm planujących wejście do Nuclear Supply Chain.
✓ nowe artykuły i analizy
✓ wymagania ISO 19443 i ASME NQA-1
✓ praktyczne wskazówki dla dostawców
✓ aktualności z programu energetyki jądrowej
Dołącz do Newslettera
Umów wstępną konsultację
Potrzebujesz indywidualnego wsparcia?
Umów bezpłatną, 30-minutową konsultację i wspólnie ocenimy, na jakim etapie przygotowania do Nuclear Supply Chain znajduje się Twoja organizacja.
Umów bezpłatną konsultację
Umów wstępną konsultację